Bend Calculator
Calculate minimum bend radius (R) and height (L) for sheet metal.
Material & Thickness
用途
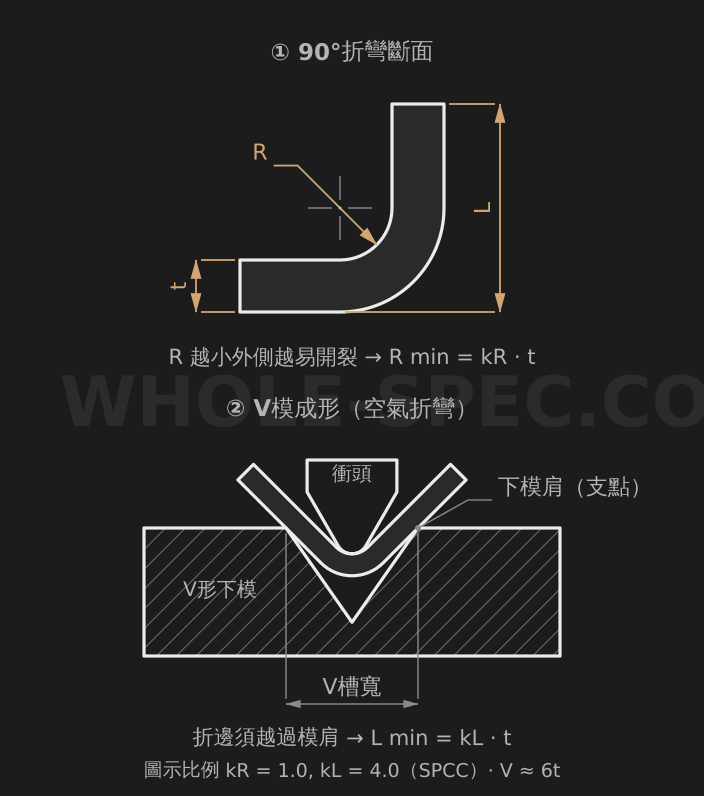
對金屬板進行90度V彎或沖壓時,依材質與板厚計算不產生裂紋即可成形的最小內彎半徑R與最小彎曲高度(翻邊腿長)L。可在出圖或彎曲模具設計前快速核對安全極限。
主要公式
兩個值都與板厚t成正比。最小彎曲半徑為R(min)=t×kR,最小彎曲高度為L(min)=t×kL,其中kR與kL為材質係數。因此板越厚,所需R與L也線性增大。結果按90度彎曲計,單位為mm。
材質係數
kR與kL反映材質的延性與加工硬化程度。低碳鋼(SPCC、SPHC)取kR=1.0、kL=4.0;熱軋SS400取kR=1.5、kL=4.2;不鏽鋼SUS304取kR=1.5、kL=4.5;加工硬化更強的SUS316取kR=2.0、kL=5.0。延性好的A5052鋁與C2801黃銅取kR=0.5、kL=2.0,C1100銅最小,kR=0.3、kL=1.5。
計算範例
將t=2.0mm的SUS304板做90度彎曲,kR=1.5、kL=4.5,則R(min)=2.0×1.5=3.0mm,L(min)=2.0×4.5=9.0mm。相比之下延性更好的A5052(kR=0.5、kL=2.0)在t=1.5mm時僅需R(min)=0.75mm、L(min)=3.0mm,可用更小的R彎曲。
注意事項
此處的值是防止開裂的下限,故實際設計應使R與L不小於該值。沿軋製紋理平行彎曲會增大開裂風險,故應盡量垂直於紋理彎曲,彎曲線與紋理平行時應加大R更穩妥。此外L過短時翻邊會在模具上打滑導致角度失準,故確保最小高度很重要。