最小曲げ値計算機
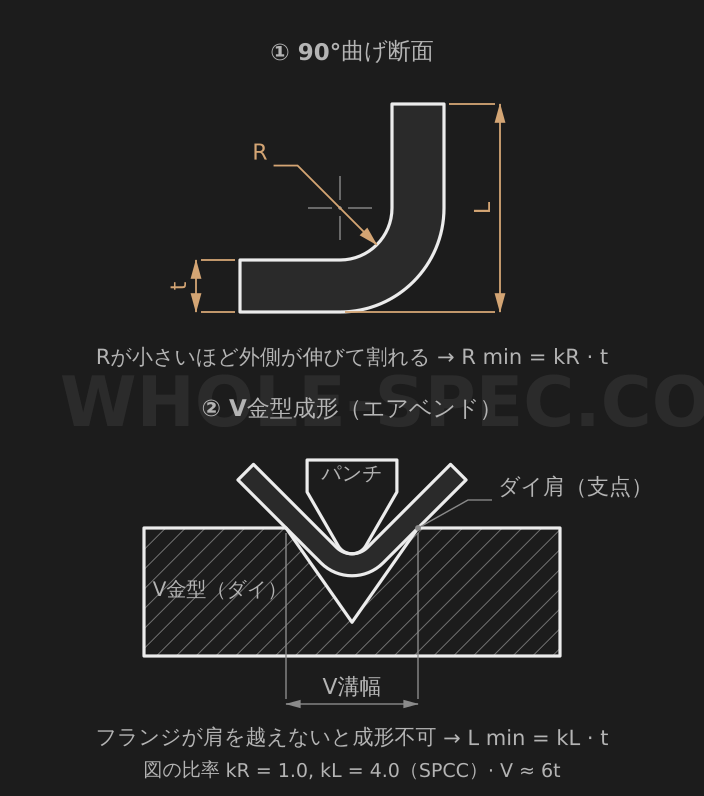
板金の曲げ加工時の最小曲げ半径(R)と最小曲げ高さ(L)を計算します。
Material & Thickness
用途
板金を90度でV曲げ・プレス成形する際、割れを生じずに加工できる最小曲げ半径Rと最小曲げ高さ(フランジ脚長)Lを、材質・板厚ごとに計算します。図面作成や曲げ金型設計の前に、安全限界を素早く確認する用途です。
主な式
どちらの値も板厚tに比例します。最小曲げ半径はR(min)=t×kR、最小曲げ高さはL(min)=t×kLで、kRとkLは材質別の係数です。したがって板が厚いほど必要なRとLも線形に大きくなります。結果は90度曲げ基準で、単位はmmです。
材質係数
kRとkLは材質の延性と加工硬化の度合いを反映します。軟鋼(SPCC・SPHC)はkR=1.0・kL=4.0、熱延SS400はkR=1.5・kL=4.2、ステンレスSUS304はkR=1.5・kL=4.5、加工硬化が大きいSUS316はkR=2.0・kL=5.0です。延性の良いアルミA5052と真鍮C2801はkR=0.5・kL=2.0、銅C1100は最小のkR=0.3・kL=1.5です。
計算例
SUS304板厚t=2.0mmを90度曲げる場合、kR=1.5・kL=4.5なのでR(min)=2.0×1.5=3.0mm、L(min)=2.0×4.5=9.0mmとなります。同じ要領で延性の良いA5052(kR=0.5・kL=2.0)はt=1.5mmでR(min)=0.75mm、L(min)=3.0mmと、はるかに小さいRで曲げられます。
注意事項
ここで出る値は割れを防ぐための下限なので、実際の設計はRとLをこの値以上に取る必要があります。圧延の目方向と平行に曲げると割れリスクが高まるため、できるだけ目に直角に曲げ、曲げ線が目と平行な場合はRを大きめにすると安全です。またLが短いと脚がダイ上で滑り角度が崩れるため、最小高さの確保が重要です。