皿もみ 規格表
この規格はISO(国際標準化機構)に基づいています。国際規格により国家間の互換性が保証され、多国籍プロジェクト、輸出設備設計、グローバル部品調達に最適です。
皿頭ボルト・ねじが表面と面一になるように円錐形に掘った座ぐりです。
実務上の注意点
- 皿頭ボルトの頭部角度(90°/120°)とカウンターシンク角度が必ず一致しなければなりません。不一致だとボルトが傾いて座ります。
- カウンターシンクの深さが深すぎるとボルト頭が表面より下に沈み外観が悪くなります。頭部上面が表面と一致するよう深さを合わせてください。
選定ガイド
皿頭ボルト・ねじが表面と面一に収まるように円錐形に加工します。頭部角度(通常90°)とカウンターシンク角度を一致させる必要があります。航空機外板、家具天板など突出のない平面が必要な箇所に使用されます。
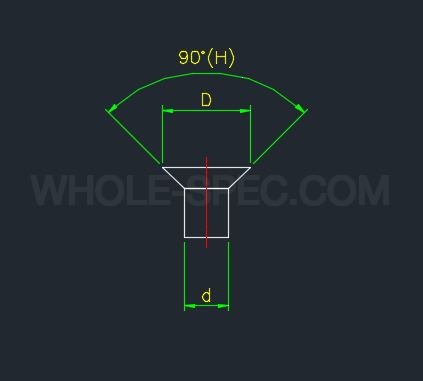
ISOCountersink
7 sizes| Bolt | D | H/Angle | d | Standard | Note |
|---|---|---|---|---|---|
| M3 | 6.72 | 90° | 3.4 | ISO 10642 | 皿ボルト用 |
| M4 | 8.96 | 90° | 4.5 | ISO 10642 | 皿ボルト用 |
| M5 | 11.2 | 90° | 5.5 | ISO 10642 | 皿ボルト用 |
| M6 | 13.44 | 90° | 6.6 | ISO 10642 | 皿ボルト用 |
| M8 | 17.92 | 90° | 9 | ISO 10642 | 皿ボルト用 |
| M10 | 22.4 | 90° | 11 | ISO 10642 | 皿ボルト用 |
| M12 | 26.88 | 90° | 13.5 | ISO 10642 | 皿ボルト用 |
主な特長
- 円錐形(90°/120°)座ぐりで皿頭ボルト・リベット頭を埋込
- KS B 0237 / ISO 15065、カウンターシンク角度・直径(dk)規格化
- 加工後締結面が完全平面、突出部のない空力的表面確保
主な適用分野
航空機外板、船舶甲板、家具天板、電子機器外装、建築仕上げ金物
詳細ガイド
90°(メートル)vs 82°(インチ)の角度の落とし穴 — 皿座ぐり最大の誤り
ISO 10642・DIN 7991・JISの皿頭は90°、ANSIインチの六角穴付き皿は82°、航空用は100°・120°、一部の木ねじは82°です。82°のねじを90°の皿座ぐりに入れると、頭が縁で線接触して振れ、フラッシュになりません。逆に90°のねじを82°の皿座ぐりに入れると、頭の先だけが底に点接触し、座面がほとんど当たりません。皿座ぐりの角度は使うねじの頭部角度と必ず一致させ、皿座ぐりカッターも90°・82°・100°と角度別にあるので、図面とねじ規格を先に確認してカッターを選びます。
寸法は深さではなく表面直径で管理する — 直径誤差の半分がフラッシュ誤差
皿座ぐりは円すいで頭を座らせるため、管理すべき変数は深さではなく表面での皿座ぐり直径です。90°ではフラッシュ誤差=皿座ぐり直径誤差÷2の関係が成り立ち、直径を0.1mm大きく削ると頭が0.05mm沈みます。過大に加工すると頭が表面より下に入り周囲にナイフエッジが生じ、過小だと頭が表面より突き出ます。そこで深さを測る代わりに皿座ぐりゲージやフラッシュゲージで直径・フラッシュを測定し、機械皿座ぐりではマイクロストップで直径を繰り返し再現します。
薄板の限界 — ナイフエッジが出るなら切削せずディンプル成形
板厚が皿頭の沈み深さより薄いと、円すいが板を突き抜けて座面が失われ、刃のようなナイフエッジが残ります。おおよそ最小板厚 ≈ 頭の沈み深さ + 約0.5mmを確保しないと切削皿座ぐりは成立しません。これより薄い場合は、削る機械皿座ぐりの代わりにディンプル成形(板金を円すいパンチで押して成形)で座面を作ります — 材料を除去せず変形させて断面を保つため、航空機外板の標準工法です。つまり薄板では削らず押して皿座ぐりを作るのが要点です。
皿座ぐり vs 座ぐりの選択 — 皿頭が引張りに弱い理由
表面より上への突出を一切許さない(完全フラッシュ)なら皿座ぐり+皿頭を、頭は隠すが強度がより重要なら座ぐり+キャップボルトを使います。皿頭が引張りに弱いのは円すいのくさび効果のためです — 軸力の一部が皿座ぐり壁を外へ押し広げる半径方向の力に変わってクランプ効率が下がり、薄い材料では頭が穴を通り抜けるプルスルーや周囲の割れが生じます。したがって振動や繰返し引張りが大きい継手では、平らな面が本当に必要でない限り座ぐり+キャップボルトが安全です。
工具とびびり — 軟質材には単刃・低速、多刃はびびりを残す
アルミのような軟らかい材料を皿座ぐりするとき、多刃の工具を高速で回すとロブ(花弁)状のびびり跡が残り、円すいが非円形になります — すると頭が振れてフラッシュになりません。軟質材には単刃の工具、または0°〜負のすくい角の工具を低速で使うと、きれいな円すいになります。深さを多数の穴で繰り返し再現する必要があれば、パイロットケージ付きのマイクロストップ皿座ぐりを使って直径を一定に保ちます。びびった皿座ぐりは再加工が要るので、最初から工具・切削速度を合わせることが大切です。
よくある質問
カウンターシンク径はどのように決定しますか?
皿頭ボルトの頭径より若干大きく(+0.5mm)加工します。正確な寸法はボルト規格により異なるため、規格表を参照してください。